Technique du vide
Éjecteurs et pompes à vide, ventouses plates et à soufflet, filtres à vide, vacuostats et supports de ventouses : tenir et déplacer les pièces sans les serrer.
La préhension par le vide est une solution à laquelle nous recourons souvent dans les circuits d’automatisation que nous concevons et réalisons nous-mêmes. Nous choisissons conjointement la ventouse, la source de vide et le filtre en fonction de la pièce à manipuler, et nous calculons le nombre de ventouses nécessaires d’après le poids et la surface de la pièce.
Types
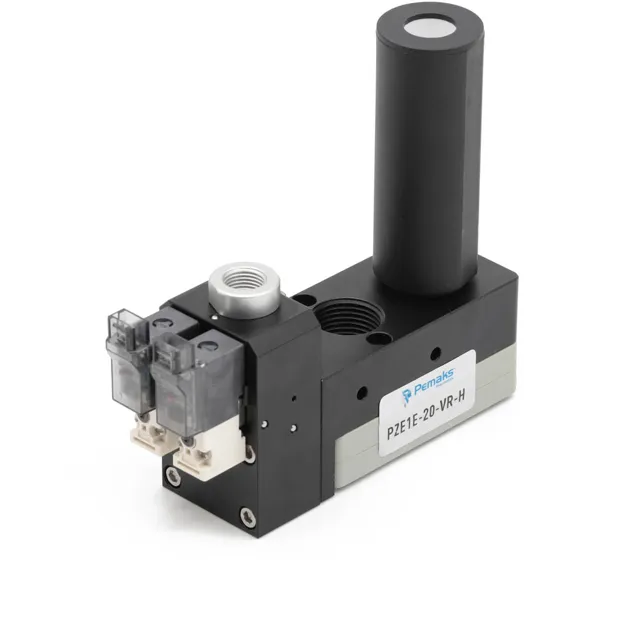
Éjecteurs de vide
Ils produisent le vide par effet venturi à partir de l’air comprimé ; ils n’ont aucune pièce en mouvement. Modèles mono-étagés et multi-étagés.
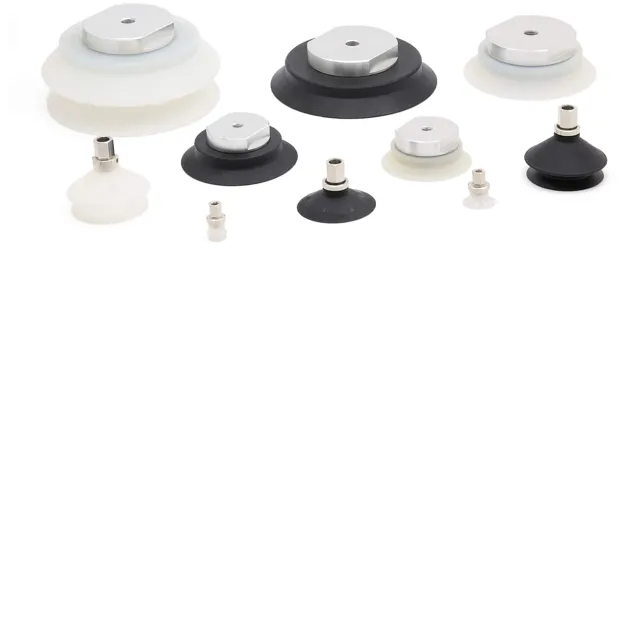
Ventouses
Plates (surfaces dures et planes), à soufflet (surfaces inclinées ou de hauteur variable) et ovales (pièces longues et étroites) ; en NBR, silicone et polyuréthane.
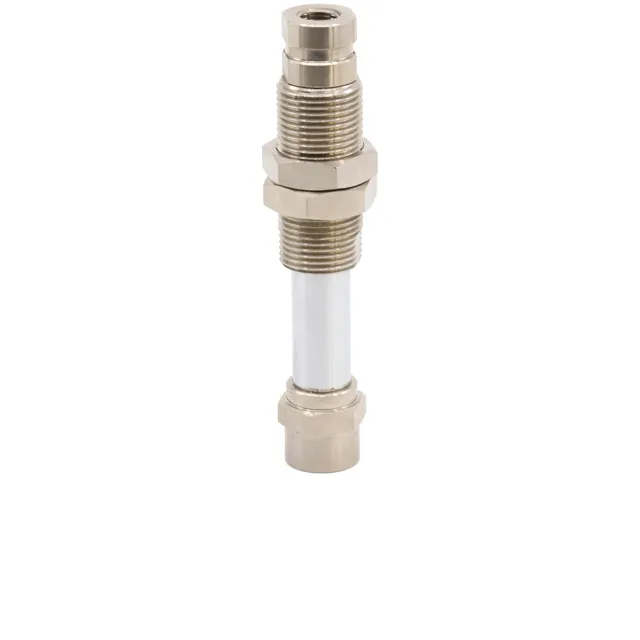
Supports de ventouses
Compensateurs de niveau à ressort : ils posent la ventouse en douceur sur des pièces de hauteurs différentes.
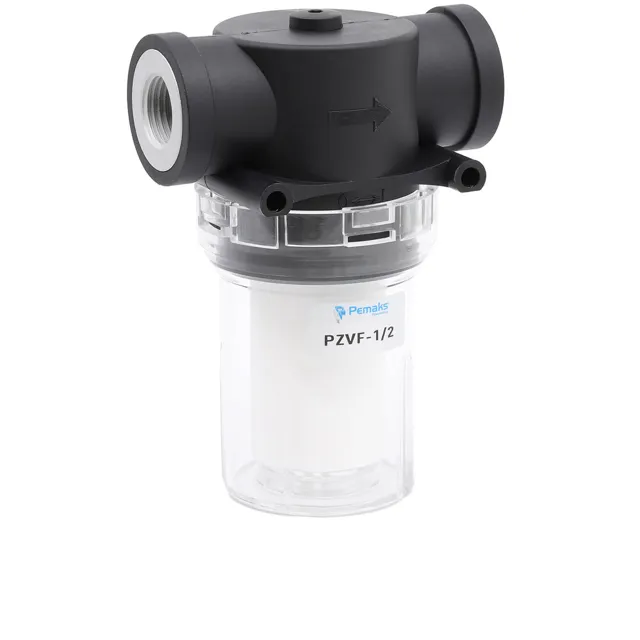
Filtres à vide
Ils retiennent la poussière aspirée à la surface et évitent le colmatage de l’éjecteur.
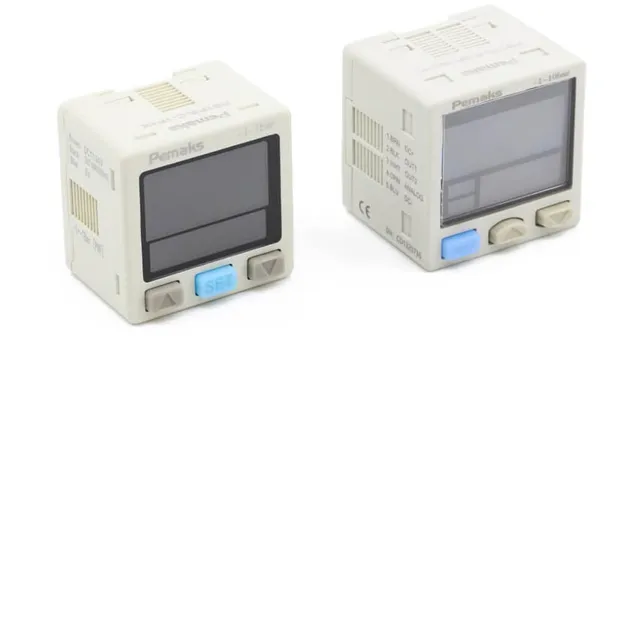
Vacuostats et capteurs de vide
Ils surveillent le niveau de vide ; si la pièce n’a pas été saisie ou si le vide chute, ils envoient un signal à la machine.
Pompes à vide
Source économique pour les lignes qui demandent un vide continu à fort débit.
Images des produits: Pemaks.
Comment choisir
La préhension par le vide permet de soulever une pièce sans la serrer entre des mors : le verre, la tôle, les panneaux de bois, les cartons et les plaques en plastique, matériaux à surface lisse mais difficiles à saisir, se manipulent ainsi. Le système comprend la source qui produit le vide, la ventouse qui le transmet à la pièce et le filtre placé entre les deux ; le vacuostat vérifie que la pièce est réellement tenue.
Pour les cycles de prise et dépose, l’éjecteur est le plus souvent le bon choix : il atteint le vide en moins d’une seconde, ne demande pas d’entretien et ne consomme de l’air que lorsqu’il fonctionne. Sur les lignes qui tournent en continu et alimentent de nombreuses ventouses, une pompe à vide peut être plus économique.
Le nombre de ventouses se calcule d’après le poids de la pièce, le diamètre des ventouses et le coefficient de sécurité : on prend typiquement un coefficient de 2 en levage horizontal et de 4 en préhension verticale. Côté matière, le NBR est polyvalent et convient à la tôle huilée, le silicone s’emploie dans les applications alimentaires, et le polyuréthane dure longtemps sur les tôles à arêtes vives.
Il ne faut pas faire l’impasse sur le filtre : sans filtre, le canal de l’éjecteur se bouche avec la poussière et le vide faiblit insidieusement. Quand un système de vide perd en performance, notre équipe de service contrôle d’abord le filtre, la lèvre de la ventouse et la ligne d’air.
Force de maintien selon le diamètre de la ventouse (vide de −0,6 bar)
| Diamètre de ventouse | Force de maintien théorique | Charge admissible en levage horizontal | Charge admissible en levage vertical |
|---|---|---|---|
| Ø10 mm | 4,7 N | 0,24 kg | 0,12 kg |
| Ø20 mm | 18,8 N | 0,96 kg | 0,48 kg |
| Ø30 mm | 42,4 N | 2,16 kg | 1,08 kg |
| Ø40 mm | 75,4 N | 3,84 kg | 1,92 kg |
| Ø50 mm | 117,8 N | 6,00 kg | 3,00 kg |
| Ø60 mm | 169,6 N | 8,65 kg | 4,32 kg |
| Ø80 mm | 301,6 N | 15,37 kg | 7,69 kg |
| Ø100 mm | 471,2 N | 24,02 kg | 12,01 kg |
Calcul : force = vide × surface de la ventouse ; −0,6 bar = 0,06 N/mm². Pour la charge admissible, on a retenu un coefficient de sécurité de 2 en levage horizontal et de 4 en levage vertical (préhension latérale). La force de maintien diminue sur une surface poreuse ou huilée et lors des mouvements rapides ; si plusieurs ventouses sont utilisées, la charge est divisée par le nombre de ventouses.
Questions fréquentes
Faut-il un éjecteur de vide ou une pompe à vide ?
Pour un cycle de prise et dépose, un éjecteur. Il n’a pas de pièce en mouvement, ne demande pas d’entretien, atteint le vide en moins d’une seconde et coûte peu ; en contrepartie, il consomme de l’air tant qu’il fonctionne. Si le vide est nécessaire en continu et longtemps, le coût énergétique d’une pompe mécanique est plus faible.
Combien de ventouses faut-il et comment calculer leur nombre ?
Divisez le poids de la pièce par la force de maintien d’une ventouse, puis multipliez par le coefficient de sécurité. Le coefficient typique est de 2 en levage horizontal et de 4 en préhension verticale. La force d’une ventouse est le produit de sa surface par le niveau de vide atteint ; le tableau du fabricant donne cette valeur. Sur une surface rugueuse ou poreuse, la force réelle reste inférieure à celle du tableau.
Ventouse plate ou ventouse à soufflet ?
Si la surface est dure et plane, une ventouse plate : elle donne la force la plus élevée et fait le moins osciller la pièce. Si la surface est inclinée, bombée ou de hauteur variable, une ventouse à soufflet : son corps repliable compense l’écart. Comme la ventouse à soufflet soulève légèrement la pièce en se repliant, on la préfère aussi pour le démoulage.
Comment choisir la matière d’une ventouse ?
Le NBR est polyvalent et fonctionne bien sur la tôle huilée. Le silicone est destiné à l’agroalimentaire et aux salles blanches, mais il peut laisser des traces sur certaines surfaces peintes. Le polyuréthane est le plus résistant à l’usure ; c’est lui qui dure le plus longtemps sur les tôles à arêtes vives et les surfaces abrasives.
Un filtre à vide est-il vraiment nécessaire ?
Oui, et s’en passer est l’erreur la plus fréquente. L’air aspiré entraîne aussi la poussière présente à la surface de la pièce ; quand le canal venturi de l’éjecteur se rétrécit, le vide faiblit insidieusement et la pièce commence à tomber. Le symptôme n’est pas soudain mais progressif, c’est pourquoi on le remarque tard.
Stock, dimensions et références
Les dimensions en stock, les références fabricant et les marques sont à jour dans notre catalogue. Envoyez-nous votre besoin sur WhatsApp ou par e-mail : nous préparons l’offre et l’expédition.
Technique du vide : catalogue du stock Boutique en ligne (en turc) →